先一句话核心:
吹塑制品挤出管状型坯,是挤出吹塑(EBM)适合做大尺寸、异形中空件的 “毛坯”;先拉出一根空心料管,再封两头、充气撑到模具内壁,才能低成本做出一体中空薄壁产品。它不是随便设计的,是材料特性、成型原理、成本取舍共同决定的。那么,下面跟着小编一起了解一下:
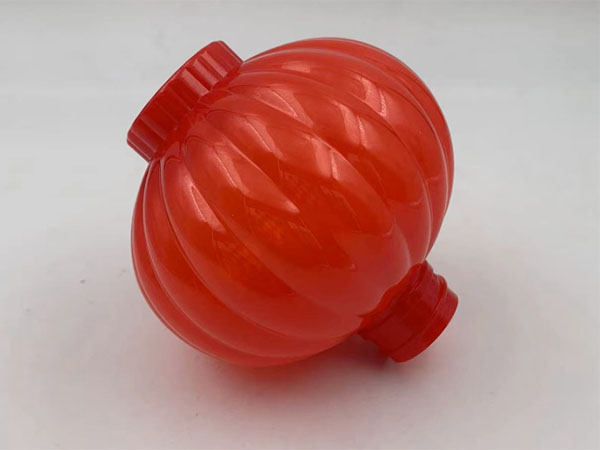
1. 从原理上说:吹塑需要一个 “密闭空心坯” 才能充气
吹塑的本质:**在塑料内部建立气压,把材料向外撑开成型**。
- 如果是实心料,打气根本撑不开;
- 如果不是连续管状坯,很难快速形成一段封闭的空心料腔;
挤出机把熔融塑料从环形模头挤出来 → 得到一根**连续、空心的热塑料管(型坯)**;
模具合模时,把这根管子下端夹断封死,上端夹住,形成密闭空腔;
再往里打压缩空气,内部压力把软化的管壁向外吹胀,贴紧模腔冷却定型。
注吹 / 注拉吹只是换了一种方式做型坯(先注塑出带瓶口的空心坯),逻辑一样:**必须先有空心坯,才能吹**。
2. 为什么优先【挤出】得到型坯,而不是别的方式?
挤出环形模头天生就适合产出**长、连续、可自由控制长度和壁厚分布的空心管**:
型坯壁厚可以程序调控(轴向壁厚曲线)**
型坯控制器(Parison Controller)可以在挤出过程中实时改变模头间隙:有的位置挤厚一点、有的挤薄一点。
吹胀的时候,拉伸变薄程度不一样,用来补偿异形产品:比如底部、把手位置吹胀倍率大,预先把型坯做厚,成品壁厚才均匀。
✅ 这是异形吹塑水箱、风道、不规则壳体关键的能力。
可以做很大的件**
挤出可以拉出很长的型坯,几十升到几百升的桶、大型风道、IBC 内胆都能做;注吹型坯是注塑出来的,受注塑机限制,很难做大件。
模具成本低**
挤出吹塑模具只有一对对半合模的型腔,不需要复杂的注塑流道、顶出、型芯;小批量异形件非常友好。
3. 对比理解:如果不先做管状型坯会怎么样?
- 方案 A:直接往模具里注塑空心结构 → 那就是注塑,要有内部型芯;**大件、异形中空、深型腔型芯很难脱模,模具贵、容易粘模**,而且很难做大面积薄壁。
- 方案 B:两块塑料片合起来再充气 → 两片拼接,有两条合缝,承压差、容易渗漏,强度差。
挤出型坯 + 吹胀是**单缝夹料线**(只有模具中间一条合模线),整体性、密封性更好。
4. 材料层面原因:吹塑料需要熔体强度
HDPE 这类吹塑级材料熔融后有不错的熔体强度,挤出一根悬垂的热料管,短时间内不会自己拉断、掉下来;
这个悬垂的空心管,就是型坯。
? 如果熔体强度差,型坯一挤出来就拉长下垂、上下厚薄失控,就没法做。
5. 简单梳理整套动作顺序(挤出吹塑)
挤出机加热塑化塑料 → 环形模头挤出**空心管状型坯**(向下垂)
两半模具从左右合起来,夹住型坯,底部切断封口
吹气针插进型坯内部,通入压缩空气
4热的型坯被气压吹胀,贴紧冷模具内壁
冷却定型 → 开模 → 取出中空件 → 切除飞边
补充区分(避免混淆)
- 挤出吹塑 EBM:**挤出成型型坯**(你现在问的这种),适合大件、异形中空
- 注射吹塑 IBM:**注塑成型型坯**(带精密瓶口),再转移吹模吹气,适合小瓶子、螺纹精度高
- 注拉吹 ISBM:注塑瓶坯 + 加热拉伸 + 吹气,PET 透明瓶专用
浓缩成一句话便于跟客户 / 工厂沟通
因为吹塑依靠内部气压撑开塑料成型,必须先有一个密闭空心热坯;挤出环形模头可以低成本连续拉出可控壁厚的空心管坯,方便吹胀成型大尺寸、异形中空件,模具结构简单。




 131 4321 8188