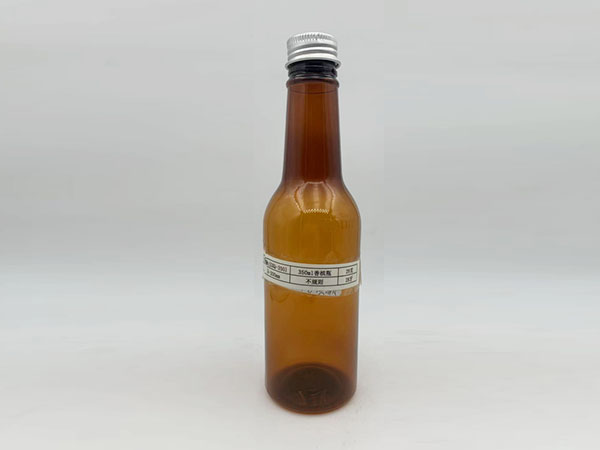
吹塑制品是用吹塑工艺做成的中空塑料制品,常见于塑料瓶、水桶、水箱、异形件等,支持按图纸或样品定制。这类产品多由专业厂家提供,可批量生产,也能小批量打样,适合包装、日化、工业配件等场景。下面吹塑制品分前期选型、结构设计、壁厚、分型线、模具、打样验证、配套测试,每一块都是落地可执行的规则。
一、前期阶段:先锁定边界条件,避免后期大改
很多吹塑失败根源是前期参数没定清楚,图纸画完才发现材料 / 环境不匹配
1. 明确使用工况,选定原料牌号,不要只写 HDPE
重点:不要拿注塑级 PE 去吹塑,流动性不匹配,极易吹破、壁厚不均。
- 常温普通包装:HDPE 吹塑级(高分子量)
- 低温环境(北方户外、冷链):耐低温 HDPE,普通料低温跌落易沿合模线脆裂
- 装溶剂、油、农药:多层共挤结构(HDPE+EVOH 阻隔层),单层会渗透、溶胀
- 食品级:指定全新料牌号,限制回料比例(一般≤15%,且干净同材质回料)
2. 明确测试标准
提前约定:跌落高度、堆码载荷、堆码时间、耐化学浸泡、是否需要抗 UV 户外使用。
3. 评估工艺可行性
尺寸大、容积大、造型不对称 → 挤出吹塑;小瓶子透明 → 拉伸吹塑;精密小瓶 → 注射吹塑。
不对称严重的造型尽量避免,型坯吹胀时材料会往一侧跑,造成一边壁厚太薄。
二、结构设计硬性规则(容易踩坑)
1. 转角圆弧(重中之重)
- 禁止尖角,内、外转角 R≥3mm,受力位置 R≥5mm
尖角位置塑料被剧烈拉伸,壁厚急剧变薄,跌落直接开裂。R 越大,壁厚分布越均匀。
- 不要做锐边,所有边缘倒小圆角 R≥1.5mm。
2. 平面与加强筋设计
- 大面积平整外壁极易内凹、鼓包。大平面必须加浅加强筋
✅ 筋高:≤产品名义壁厚的 2 倍;筋的根部圆角 R≥2mm;筋不要又深又窄
❌ 深筋、窄筋:筋位材料拉薄,筋根部容易断裂。
- 加强筋尽量顺着材料吹胀流动方向,不要横向阻断材料拉伸。
3. 倒扣、凹槽
- 吹塑只能做外浅倒扣,倒扣斜度要大,倒扣深度建议≤2mm;深倒扣无法脱模。
- 内壁不能做倒扣、内筋、内螺纹,吹塑没有内芯模,内部结构几乎无法成型。
- 深凹槽:槽宽 ≥ 槽深,槽根部加大 R,否则槽底材料被拉薄甚至吹穿。
4. 壁厚设计(吹塑和注塑zui大区别)
吹塑没有均匀壁厚,吹胀拉伸时,圆弧、凸起位置会变薄。图纸不能只标注单一壁厚
设定名义壁厚,同时预留减薄系数:凸起 / 转角位置会减薄 20%~40%
zui小壁厚底线:
- 小型容器 ≥1.0mm
- 20L 工业桶类 ≥1.5mm
- 大型中空壳体 ≥2.0mm
壁厚不要突变,厚薄过渡要平缓,台阶位置做圆弧过渡。
壁厚不是越厚越好:太厚会增加成本、冷却周期变长、容易收缩凹陷。
三、分型线(夹坯缝)设计,这是吹塑薄弱位置
1. 分型线不要布置在受力区、跌落冲击区、承压位置
合模夹坯缝是制品强度zui弱的地方,跌落容易沿着分型线开裂。优先放在侧面、非受力位置。
2. 分型线尽量连续平滑,避免急剧拐弯;分型线拐弯处必须加大 R。
3. 分型面尽量选zui大轮廓面,方便脱模;尽量避免高低落差大的分型面,会造成飞边巨大、修边成本高。
4. 提前和模具厂确认飞边处理方案:人工修边 / 模内切 / 后切刀,大批量优先模内切,控制成本。
四、开口、把手、嵌件设计
1. 把手一体成型:把手根部必须做大圆弧过渡,根部是应力集中点,R≥5mm;把手空心结构,不要做成实心厚块。
2. 瓶口 / 法兰:口部是夹坯位置,壁厚会偏厚,要预留尺寸公差;螺纹只能做外螺纹,内螺纹很难成型。
3. 嵌件预埋:如果需要金属螺母嵌件,必须提前在模具预留定位,嵌件周围做圆弧过渡;风险点:嵌件和塑料界面应力,低温易开裂,尽量减少嵌件。
五、公差设计:不要套用注塑公差
吹塑属于低精度成型:
- 外形尺寸常规公差:±0.5 ~ ±1.0 mm;大件可达 ±1.5mm
- 内径、容积公差更松
不要标注 ±0.1mm 这种精密公差,模具做不到,只会拉高成本、反复扯皮。
图纸只对装配关键尺寸收紧公差,其余按吹塑通用公差。
六、模具与前期验证流程(避免开模翻车)
1. 不要直接开钢模量产
推荐流程:3D 图纸评审 → 材料评估 → 简易试模 / 型坯模拟 → 手板参考(仅外观参考,手板不能代表吹塑强度)→ 小模试吹 → 壁厚扫描检测 → 修改结构 → 正式钢模。
试吹件一定要切片测壁厚分布,看转角、凸起位置是否低于zui小壁厚。
2. 模具排气设计
模具表面必须做排气槽,困气会造成产品表面麻点、缺料、吹不饱满;排气槽放在zui后填充位置。
3. 模具冷却:冷却不均会造成变形、收缩不一致,大面积产品要均衡冷却水路。
七、样品测试验证(很多项目跳过这一步,量产翻车)
试模样品必须做这几项测试,再量产:
1. 跌落试验:按实际运输姿态,不同面跌落,重点看分型线、转角、把手根部是否开裂
2. 堆码静压试验:模拟仓库堆叠,持续承压 72h,检查变形、鼓胀、塌陷
3. 渗漏测试(容器类):装水 / 介质,加压静置,检查瓶口、分型线渗漏
4. 耐环境测试:户外做 UV 老化;装化学品做浸泡试验;低温使用做低温跌落
5. 外观检查:麻点、气泡、收缩凹陷、壁厚不足
八、图纸 & 沟通避坑
1. 图纸上写明:原料牌号、回料比例、zui小壁厚要求、分型线位置、测试标准,不要口头约定。
2. 和吹塑厂沟通时,提供产品使用场景、重量、堆叠层数、运输方式,工厂才能调整型坯程序,优化壁厚分布。
3. 结构变更尽量在试吹阶段完成;一旦钢模加工完成,修改成本非常高。



 131 4321 8188